

电动堆垛车驱动轮橡胶包覆工艺如何延长 3 倍寿命?
电动堆垛车驱动轮的橡胶包覆工艺是提升耐磨性的核心技术,通过材料配方与工艺优化的结合,可将使用寿命从传统的 5000 小时延长至 15000 小时以上,显著降低更换频率。
预处理工艺确保橡胶与轮毂牢固结合。轮毂表面需经喷砂处理(粗糙度 Ra50-80μm),去除氧化层和油污,露出新鲜金属表面;随后涂覆专用底胶(如 Chemlok 205),在 120℃下烘干 30 分钟,形成厚度 5-10μm 的黏结层。这一步骤能使橡胶与轮毂的剥离强度从传统工艺的 5N/mm 提升至 10N/mm 以上,避免使用中出现脱胶现象,这是寿命延长的基础。
橡胶配方设计需兼顾耐磨与弹性。采用天然橡胶与丁腈橡胶的共混体系(比例 7:3),添加 30-40 份高耐磨炭黑(N330)和 5-8 份硅烷偶联剂,使橡胶硬度控制在邵氏 A65-70 度,既保持足够弹性(压缩永久变形≤20%),又提升耐磨性(阿克隆磨耗量≤0.15cm³/1.61km)。针对电动堆垛车频繁启停的特点,加入 2-3 份防老剂(如 4020),可抵抗臭氧老化,在室外作业环境下延长抗龟裂时间 3 倍以上。
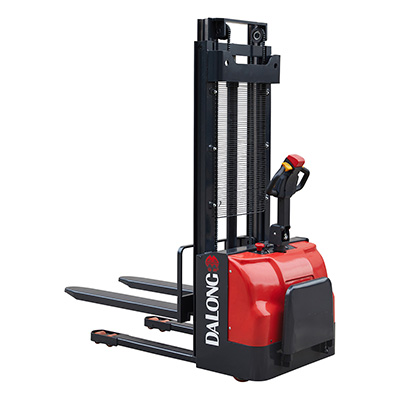
硫化工艺参数需精准控制。采用模压硫化工艺,温度设定为 150-160℃,压力 10-15MPa,保温时间按橡胶厚度计算(每毫米 2-3 分钟)。通过阶梯升温(50℃→100℃→150℃)避免橡胶内部产生气泡,确保硫化完全。硫化后的驱动轮需在 80℃下进行 24 小时二次硫化,消除内应力,使橡胶交联密度均匀,减少使用中的热老化开裂。这种工艺处理的橡胶层,在 - 20℃至 60℃的温度波动下仍能保持稳定性能。
后处理与精度检测保障使用效果。电动堆垛车硫化后的驱动轮需经打磨机修整 tread 花纹(深度 3-5mm,宽度 2-3mm),确保接地面积均匀,提升抓地力。通过动态平衡测试(不平衡量≤5g・cm),避免高速行驶(电动堆垛车时速通常 6-10km/h)时的振动磨损。最后进行耐疲劳测试(模拟 10 万次启停循环),橡胶层无裂纹、脱胶视为合格。这些工艺细节的优化,共同实现了驱动轮寿命的 3 倍延长,使电动堆垛车在高强度作业中减少停机维护时间。
发布时间:2025-07-29
- 推荐产品



- 推荐新闻
-
2026-10
从交付到投产:电动叉车现场调试与交接的实务流程
设备到场并不等于可以立即投产。电动叉车从交付到稳定运行,中间还有验收、调试、培训与跟踪几个环节,任何一个环节简化处理,都可能在后续使用中放大成故障或者效率问题。把流程理顺之后再安排...
查看详情 -
2026-10
冷库、货架、月台:电动叉车在不同场景下的配置差异
同一款电动叉车放在不同场景中,使用效果可能差别很大。冷库的低温、高位货架的起升需求、月台的频繁装卸,对车辆的防护等级、门架形式与电池配置提出不同要求。采购时如果只按吨位和价格筛选,...
查看详情 -
2026-09
内燃叉车还是电动叉车?两类动力在成本结构上的差异
在选择搬运设备时,使用方经常在内燃与电动两类动力之间反复权衡。表面上看是比较两台车的价格,实际比较的是两种成本结构。内燃叉车的购置费用通常较低,燃油与保养支出却随使用强度持续累积;...
查看详情 -
2026-09
忽视这几点容易出问题:电动叉车充电与维护的注意事项
电动叉车在使用中出现的故障,有相当一部分并非来自车辆本身的质量问题,而是充电、维护与操作环节的细节没有落实。使用方常把注意力放在车辆价格与售后条款上,等设备进场之后才发现,充电区的...
查看详情

